多数阻焊可靠性研究聚焦高温、潮湿等环境因素,却长期忽视机械应力损伤带来的隐性失效。PCB生产分板、ICT/FCT测试、整机装配、振动工况产生的机械外力,都会造成阻焊层微观损伤,这类初期不易察觉的瑕疵,会在后续使用过程中持续恶化,引发开裂、脱落、绝缘失效等问题。
一、分板应力导致的阻焊开裂与剥离
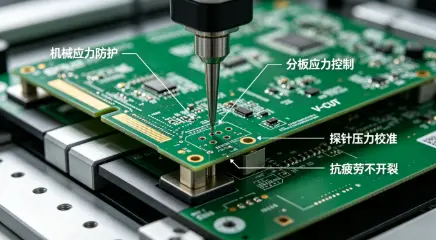
V-Cut分板、铣刀分板是阻焊机械损伤的高频场景。V槽区域阻焊层直接暴露在剪切应力作用下,分板过程中板材撕裂、形变,会对槽口边缘阻焊产生强力拉扯,导致边缘阻焊微裂、翘边、剥离。很多PCB外观检测仅关注板面主体,忽视V槽、拼板边缘微小裂纹,成为后期可靠性隐患。
铣刀分板的高速切削振动,会引发板面高频微振动,导致切削周边阻焊层与基材界面松动,产生隐性分层。这类分层无明显外观缺陷,但界面附着力大幅下降,后续受热、受潮后快速起泡脱落,是批量售后故障的重要诱因。同时,分板速度过快、刀具磨损、V槽深度超标,都会加剧应力损伤。
二、测试探针与装配挤压损伤
PCB量产测试过程中,ICT、FCT测试探针频繁扎压测试点周边阻焊,探针压力过大、针头磨损、重复扎压同一位置,会造成阻焊层压伤、破损、局部脱落。密集测试点区域,阻焊损伤概率更高,破损位置会失去防护能力,极易受潮氧化、积尘漏电。
整机装配过程中的螺丝紧固、壳体挤压、插件对位偏差,会导致PCB局部受力形变,阻焊层随板材弯曲产生拉伸、挤压应力,超出油墨韧性极限后出现裂纹。尤其螺丝孔、定位孔、边缘受力区域,是阻焊机械损伤的重灾区。
三、振动与长期疲劳应力失效
车载、工控、运动设备长期处于振动工况,PCB持续小幅形变,阻焊层长期承受交变疲劳应力。常规阻焊油墨韧性不足,长期疲劳后会出现微观裂纹扩展,逐步发展为贯通性开裂、局部掉油。这类失效具备极强的滞后性,出厂检测完全合格,终端服役数月后集中爆发故障。
四、机械可靠性防护与工艺优化方案
优化分板工艺参数,降低分板转速、匀速作业,避免瞬时应力冲击;定期更换磨损刀具,保证切削平顺;针对V槽区域,优化阻焊开窗设计,减少边缘油墨覆盖面积,降低拉扯损伤。分板后新增边缘微观检测,排查隐性裂纹与分层缺陷。
规范测试与装配标准,校准测试探针压力,更换磨损探针,优化测试点布局,避免重复扎压阻焊区域;装配过程管控紧固力度,避免局部过压形变,优化壳体结构,减少PCB挤压摩擦。
针对振动工况设备,选用高韧性、抗疲劳阻焊油墨,提升油墨形变适配能力;在螺丝孔、边缘、测试区等应力集中区域,优化阻焊涂层厚度,强化局部防护,全面提升阻焊机械可靠性。
 欢迎来到深圳市诚驰电路科技有限公司官网!
 关注微信
 网站地图
 English


 廖工:18129931046




 扫码添加微信(林经理)
 扫码添加微信(廖 工)