✨ 做半孔板,选对表面处理工艺比纠结孔本身怎么钻更重要。
直接给结论:对于金属化半孔(Castellated Holes),强烈建议使用化金(ENIG,化学镍浸金)工艺,尽量避开喷锡(HASL,热风整平)。
👉 半孔工艺本身就是在板边把孔切开一半,对孔壁铜层的平整度要求极高。喷锡工艺的高温冲击和表面锡层厚度不均,极易导致半孔处出现锡珠短路、孔口堵死或者镀层剥落。
化金工艺表面平整,厚度可控,能完美呈现半孔的金属化边缘,是保证焊接可靠性的最优解。
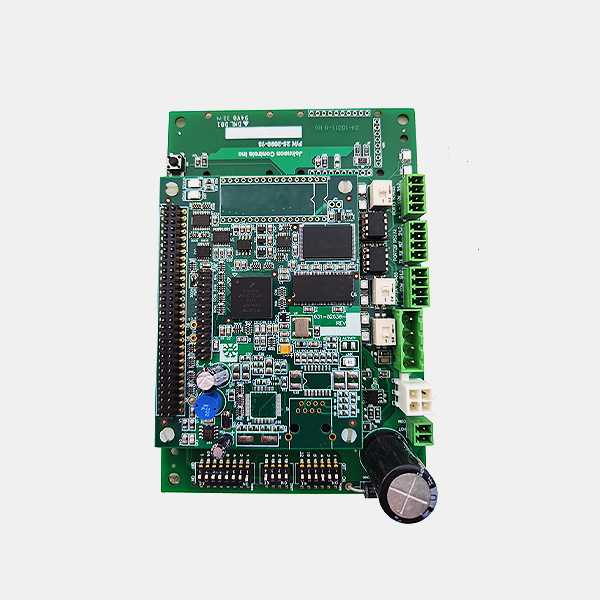
💬 一、半孔工艺对表面处理的特殊挑剔半孔板通常用于模块板与母板的连接,要求边缘那一排半圆形的焊盘必须像镜子一样平整。
化金工艺是在铜面上通过化学置换反应沉积镍金层,镍层厚度通常在3-5μm,金层在0.05-0.1μm,这个厚度非常薄且均匀。相比之下,喷锡工艺是将板子浸入熔融的锡炉,再用热风刀吹平。
🔹 半孔位置处于板边,热风刀吹过时,气流在半孔的凹槽处会形成湍流,导致锡层堆积或者被吹得过薄,甚至露铜。
二、喷锡工艺在半孔板上的致命缺陷喷锡最大的问题是平整度差。半孔的截面是垂直的,喷锡时,熔融的锡容易在半孔的“坑”里聚积。当锡冷却收缩后,容易在半孔边缘形成微小的锡尖。
🔸 在后续SMT贴片或者与母板焊接时,这些锡尖就是短路的元凶。
此外,喷锡炉温通常在250℃以上,半孔处的树脂和铜箔膨胀系数不同,高温冲击容易导致半孔孔壁出现微小的裂纹,这就是所谓的“爆板”风险,虽然概率不高,但对于高可靠性产品是致命伤。
📌 三、化金工艺如何完美适配半孔化金工艺是冷制程,没有高温冲击,板子不会变形。最关键的是,化金后的半孔边缘锐利、清晰。镍金层紧密覆盖在孔壁铜上,抗氧化能力极强。
半孔板在运输和存储过程中,如果表面氧化,焊接时就会出现虚焊。化金层的金能保护镍不被氧化,焊接时金迅速溶解,镍层与焊锡形成金属间化合物,焊点饱满光亮。
📎 对于间距密集的半孔,化金能保证孔与孔之间没有锡桥,这是喷锡绝对做不到的。
四、成本与良率的综合考量很多人觉得喷锡便宜,想省成本。但对于半孔板,喷锡的后续处理成本极高。
💰 因为喷锡容易产生毛刺和锡珠,工厂往往需要安排人工进行打磨和清洗,这反而增加了成本,而且人工打磨容易损伤焊盘。
化金虽然单价比喷锡高,但是一次成型,无需二次加工,综合良率和效率反而更高。
💡 常见问题问:半孔板一定要做化金吗?答:不一定,但强烈推荐。如果实在要用喷锡,必须接受较高的不良率和人工修整成本,且焊盘间距要足够大。问:化金半孔会不会掉金?
答:正规工艺的化金,镍金结合力很强,不会掉。除非镍槽参数失控导致“黑盘”,但这属于制程异常。
 欢迎来到深圳市诚驰电路科技有限公司官网!
 关注微信
 网站地图
 English


 廖工:18129931046




 扫码添加微信(林经理)
 扫码添加微信(廖 工)