处理半孔(Castellated Hole)板时,表面处理工序直接决定了成品的电气性能和焊接质量。本文基于工程复盘视角,详细拆解化金与喷锡在半孔制作中的工艺差异及控制要点。
结论先行:半孔板应优先导入化金(ENIG)制程,若必须使用喷锡(HASL),需严格控制锣板精度与喷锡风刀角度。以下是具体的工艺控制参数与排查逻辑。
一、化金制程中的半孔镍厚控制在化金产线,半孔处的镍层沉积速度略慢于板面。为了保证半孔边缘的耐腐蚀性和焊接性,必须确保镍层厚度在3-5μm之间。
工程上常见的做法是适当延长沉镍时间,或者提高沉镍槽的装载量。如果镍层过薄,半孔边缘容易露铜氧化;如果镍层过厚,容易产生应力导致镍裂。
对于半孔板,建议在MI(制造指示)中特别标注:沉镍金,镍厚下限管控加严10%。
二、喷锡工艺的风刀压力与角度喷锡工艺处理半孔板是工程上的难点。当板子离开锡炉时,热风刀需要吹走多余的锡。对于半孔,风刀的气流极易在半孔的凹陷处形成涡流。
如果风刀压力过大,半孔内的锡会被吹干,导致孔壁无锡;压力过小,半孔边缘会残留锡瘤。
工程调试时,建议将风刀角度调整为垂直或微倾斜,避免气流直接灌入半孔凹槽,同时适当提高预热温度,减少热冲击。
三、外形锣板与表面处理的顺序这是半孔板最核心的工艺顺序问题。通常有两种做法:先锣后处理和先处理后锣。
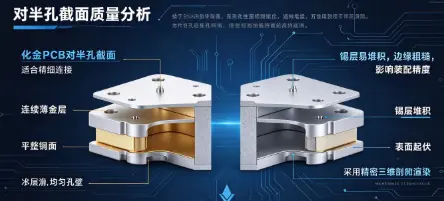
对于化金板,通常采用先化金后锣板(或分段锣板),这样可以保证金层覆盖到半孔的切口边缘,外观最漂亮。对于喷锡板,必须是先喷锡后锣板。
这就带来一个工程隐患:锣板时,钻头或铣刀会切削到已经固化的锡层,容易在孔边产生披锋(毛刺),导致短路。因此,喷锡半孔板必须在电测后增加一道外观全检工序。
四、阻焊桥的设计规范半孔之间通常需要保留阻焊桥。在化金工艺中,阻焊桥能防止金液渗入孔内造成短路。但在喷锡工艺中,阻焊桥容易在高温下受损或脱落。
💬 工程规范建议:半孔之间的阻焊桥宽度至少保留0.15mm(6mil),如果设计小于这个值,建议直接开窗,不要强行保留,否则喷锡后极易连锡。
五、常见异常排查表
1. 半孔发黑:化金板多为镍层氧化,检查水洗是否干净;喷锡板多为助焊剂残留,需加强清洗。
2. 半孔堵孔:喷锡工艺特有,需调整风刀或增加通孔针工序。
3. 孔口铜箔起翘:多为喷锡热冲击过大,建议改用化金。
常见问题问:半孔板做喷锡,风刀参数怎么设?答:没有固定参数,需根据板厚和孔径试产。一般风刀压力调低20%,温度调高10℃,以减少锡流冲击。问:化金半孔边缘发白是什么原因?
答:通常是金层过厚或镍层磷含量异常,需化验药水成分,调整金缸参数。
 欢迎来到深圳市诚驰电路科技有限公司官网!
 关注微信
 网站地图
 English


 廖工:18129931046




 扫码添加微信(林经理)
 扫码添加微信(廖 工)