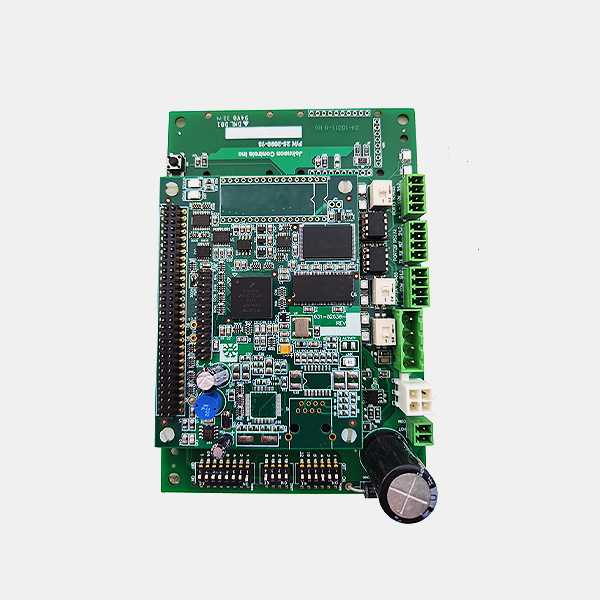
这是一个真实的车载中控板翻车案例。现象是 SMT 首件确认时,贴片机报错 “Mark 点抓取失败”,实测板子上的定位孔与焊盘相对位置偏差了 0.3mm,导致整批 500 片板子无法贴片,直接报废。
一、失效现象:孔还在,但位置 “跑” 了
客户投诉板子上的定位孔孔径是合格的,但相对于周围 BGA 焊盘的位置偏了。切片分析发现,孔本身没有钻偏,是板材 “动” 了。这批板子是 6 层板,使用了高 Tg(玻璃化转变温度)材料,层压过程中经历了高温高压。
二、根因分析:忽视了板材涨缩系数
工厂在钻孔前,没有根据板材的经纬向调整钻孔补偿系数。FR-4 板材在压合后,X 轴和 Y 轴会有不同程度的收缩,通常在 0.1% 到 0.3% 之间。对于尺寸超过 300mm 的大板,0.2% 的收缩率就是 0.6mm 的偏差!
设计端给的 Gerber 文件是 1:1 的,但工厂 CAM 直接按 1:1 出钻带,没有做 “涨缩补偿”。结果板子压合变小了,孔还在原位,相对位置自然就偏了。
三、补救与改法:建立涨缩补偿机制
这批板子最终只能报废。后续改法有三步:
一是设计端,在大板的四个角和中心设计 “靶标”,用于生产过程中的光学对位。
二是工厂端,必须先做首件试压,测量实际涨缩率。比如测出 X 轴缩短 0.15%,Y 轴缩短 0.1%,就在钻孔程序里把坐标放大相应的比例(如 1.0015 倍)。
三是检验端,使用二次元影像测量仪,专门测量定位孔与周边关键焊盘的距离,而不是只测孔径。
四、避坑指南
对于超过 200mm*200mm 的板子,或者层数超过 6 层的板子,下单时必须在备注里注明:“请按板材涨缩系数调整钻孔坐标”。如果是做铝基板,由于金属和树脂涨缩差异大,更要强制要求工厂做首件确认。
常见问答
问:定位孔偏位 0.1mm 算质量事故吗?
答:对于普通消费电子,0.1mm 通常在插件公差范围内,可以特采;但对于精密连接器或 BGA 区域,0.1mm 是致命缺陷,必须退货。
问:怎么检测定位孔有没有偏位?
答:不能只用卡尺。必须使用二次元(影像测量仪)或光学自动检测(AOI)设备,以板边或特定线路为基准,测量孔的相对坐标。
问:板材涨缩是工厂的事,设计端能做什么?
答:设计端可以在大板上设计 “工艺补偿块”,或者在技术协议中明确涨缩公差范围(如 ±0.15%),倒逼工厂在生产前进行涨缩测试。
 欢迎来到深圳市诚驰电路科技有限公司官网!
 关注微信
 网站地图
 English


 廖工:18129931046




 扫码添加微信(林经理)
 扫码添加微信(廖 工)